
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Köpguide för vinkelslip: Hur man väljer storlek, effekt, hastighet och skivor
2026-11-04
Välj en vinkelslip genom att först matcha material, funktion, godkänd skiva och arbetsyta.Jämför sedan strömförsörjning, belastad prestanda, hantering och driftskostnad. Skivdiameter sätter en storleksklass; Enbart wattal och tomgångsvarvtal kan inte säga hur mycket acceptabelt arbete verktyget kommer att utföra.
För importörer, distributörer och verkstadsköpare inkluderar den användbara jämförelsen den fullständiga konfigurationen: maskin, skydd, redskap, monteringsutrustning och strömförsörjning. Den här guiden kopplar dessa val till publicerade BOSI-specifikationer och en praktisk provutvärderingsmetod.
Vad är en vinkelslip och hur fungerar den?
En vinkelslip är ett handhållet elverktyg som driver en skiva genom en vinklad växellåda. Med lämpligt godkänt tillbehör kan den skära, slipa, grada eller förbereda en yta. Det kallas även sidoslip. "Bärbar slipmaskin" och "handhållen slipmaskin" är bredare beskrivningar som kan inkludera andra verktygsarrangemang.
Motorn driver växellådan, som ändrar rotationsriktningen och driver utgående spindel. Tillbehöret monteras på den spindeln. Tillbehör och maskin bestämmer tillsammans den tillåtna driften; en skiva som passar fysiskt är inte automatiskt lämplig.

Delar av en vinkelslip och deras funktioner
Från strömförsörjning till fungerande redskap
Matning → motorVinklad växellåda → spindelGodkänd bilaga
MONTERING
De specificerade flänsarna, muttern eller det godkända monteringssystemet lokaliserar och behåller fästet.
VAKTA
Skyddet måste passa maskinen och tillåten infästning och drift.
KONTROLLERA
Huvudgrepp, sidohandtag och brytarlayout påverkar hur hela verktyget styrs.
Spindellåset hjälper till att byta tillbehör när det används enligt instruktionerna med strömavstängd. Den är skild från en arbetsbroms. På samma sätt eliminerar inte en kompakt kropp behovet av de specificerade handtagen eller korrekt kontroll.
Vinkelslip kontra andra slipmaskiner
En bänkslipare stödjer sina hjul på en stationär maskin; en formslip placerar vanligtvis sitt tillbehör i linje med verktygskroppen. Dessa layouter tjänar olika åtkomst- och arbetsbehov. När du begär en offert, ange en vinkelslip och dess nödvändiga funktion istället för att bara be om en "slip".
Vad används en vinkelslip till?
De huvudsakliga användningsområdena för en vinkelslip är skärning, materialborttagning och ytbehandling. Börja med önskat resultat. Att kapa ett rör på längden, sätta på en svets och ta bort rost kan involvera samma verktygskropp, men de kräver olika fästen och acceptanskontroller.
| Uppgift | Bilagskategori att bedöma | Maskin- och inställningskontroller | Acceptabelt resultat |
|---|---|---|---|
| Kapning av stålrör eller sektion | Kapskiva godkänd för materialet. | Räckvidd, montering, skärskydd, hastighetsklassning och stöd för arbetsstycket. | Färdigt snitt som uppfyller specificerat läge och kantförhållande. |
| Svetsslipning eller gradning | Lämplig slipskiva eller klaffskiva. | Åtkomst, belastningsbeteende, tillåten kontaktmetod och hantering. | Krävs materialborttagning utan oacceptabel skada på delen. |
| Borttagning av rost eller beläggning | Godkänt rengöringstillbehör, som en lämplig stålborste eller strippskiva. | Fästhastighet, skyddskrav och ytkompatibilitet. | Specifik ytbehandling utan överdriven avlägsning av basmaterial. |
| Kakel-, sten- eller murverk | Materialspecifikt diamantfäste godkänt för operationen. | Verktygets lämplighet, djup, skydd och ett lämpligt dammkontrollsystem. | Erforderlig geometri och avsluta med de specificerade exponeringskontrollerna. |
Att välja en vinkelslip för att skära metall
Identifiera metall- och sektionsgeometrin, inte bara dess nominella tjocklek. Ett rör, platt platta och solid stång ger olika åtkomst- och stödförhållanden. Upprätta det nödvändiga snittet innan du bestämmer om verktyget och skivan kan nå det.
För upprepad skärning av kolstål skulle jag jämföra den godkända skivan och arbetshållarrangemanget innan jag ökar maskinens effekt. Om skivan är olämplig eller om verket sluter sig på den, korrigerar inte mer kraft inställningen. Använd inte sidotryck på ett tillbehör som endast är avsett för skärning.
Slipning, rengöring och efterbehandling kräver separata val
Slipning tar bort material; efterbehandling styr den återstående ytan. Den snabbaste borttagningshastigheten kan leda till mer efterarbete. En användbar provförsök kontrollerar därför både den initiala operationen och eventuellt arbete som behövs efteråt.
För konstruktionsuppgifter som involverar sten eller betong, välj det kompletta dammkontrollarrangemanget med slipmaskinen. Enbart ett lämpligt blad visar inte att maskinen, skyddet och utsugningsutrustningen är lämpliga.
Vinkelslipstorlekar: välj diameter för räckvidd och hantering
Vinkelslipmaskinens storlek hänvisar vanligtvis till den nominella diametern på dess avsedda hjul eller skiva. Vanliga marknadsklasser inkluderar 100, 115, 125, 150, 180 och 230 mm. Dessa beskriver olika maskiner; de är inte en lista över skivor som kan monteras på en kvarn.
| Nominell skivklass | Urvalsbetoning | Det som fortfarande behöver bekräftas |
|---|---|---|
| 100 / 115 / 125 mm | Tillgång, hantering och räckvidd som behövs för mindre arbeten. | Faktisk skärkapacitet, godkända tillbehör, grepp och lokal förbrukningsmaterial. |
| 150 mm | Ytterligare räckvidd med ett annat verktyg och tillbehörspaket. | Vikt, montering, hastighet och lämplighet för den avsedda operationen. |
| 180 / 230 mm | Större redskap och arbete som kräver deras räckvidd. | Nominell kapacitet, driftsutrymme, support, strömförsörjning och operatörskontroll. |
Skivans diameter anger inte exakt skärdjup
Hela skivradien är inte tillgänglig som skärdjup. Flänsar, växelhuvudet, skydd, inflygningsvinkel och skivslitage påverkar användbar räckvidd. Använd tillverkarens kapkapacitetsinformation för den specificerade inställningen och bekräfta sedan åtkomst till arbetsstycket.
En större ytterdiameter bevisar inte heller att ett verktyg tar bort material snabbare. Tillsatsen, lasten och verktygsdesignen förblir en del av den jämförelsen. Köp den räckvidd som jobbet kräver istället för den största tillgängliga storleken.
Standardisera endast där arbetet tillåter det
För en distributörs- eller verkstadsflotta kan färre kompatibla skivstorlekar förenkla lagerhållningen. Kontrollera kunduppgifter och lokal tillgänglighet innan standardisering. Att behålla ett stort verktyg för exceptionellt arbete kan vara mer praktiskt än att förse varje operatör med en större maskin.
Vinkelslipens watt: ineffekt och belastad prestanda
En effektmärkning hjälper till att beskriva ett verktyg, men det är inte ett mått på det färdiga arbetet. Fastställ om specifikationen beskriver elektrisk ingång, mekanisk effekt eller ett kortvarigt tillstånd. Dessa värden kan inte ersättas med varandra.
Jämför betyg i samma sammanhang
BOSI listar S1M-08-100A på 750 W och S1M-BS11-100A på 1200 W, båda med ett 100 mm hjul och 11 000 r/min tomgångshastighet. Det angivna effektförhållandet är 1200/750 = 1,6. Det fastställer inte 1,6 gånger skärhastigheten, vridmomentet eller livslängden. De publicerade siffrorna är påBlack Warrior produktsida.
För ett växelströmsverktyg behöver en strömklass också sitt matningsspänningssammanhang. Multiplicering av volt med ampere ger uppenbar ineffekt; den upprättar inte mekanisk effekt. Förluster och de elektriska driftsförhållandena måste redovisas innan man drar en slutsats om uteffekt.
Separera överbelastningssiffror från normal drift
DeBOSI vinkelslipmaskin sidabeskriver en överbelastning på 3800 W som en kortvarig topp. Den toppen fastställer inte det kontinuerliga betyget för de stora modellerna. Välj från den faktiska märkskylten och bruksanvisningen och utvärdera sedan den avsedda arbetscykeln.
Leta efter användbar utgång under belastning
En underdimensionerad kvarn kan tappa arbetshastigheten under för hög belastning. Att tvinga fram fodret kan öka uppvärmnings- och bindningsrisken snarare än att lösa missmatchningen. Jämför genomförda acceptabla snitt, nödvändiga pauser och skivförbrukning under samma förhållanden. En hög siffra på lådan kan inte ersätta den posten.
Vinkelslip varvtal: obelastad hastighet, fälghastighet och variabel hastighet
RPM beskriver varv per minut. No-load RPM är hastigheten utan den arbetande skär- eller slipbelastningen. Det hjälper till att identifiera ett drifttillstånd och bedöma redskapskompatibilitet; den specificerar inte materialavlägsningshastigheten.
Läs hastighet tillsammans med diameter
Den beräknade hastigheten vid en skivas ytterkant är v = π × D × n / 60, där D är diameter i meter och n är r/min. En större skiva kan ha en kant som rör sig snabbare även när dess varvtal är lägre.
Olika varvtal, olika diameter
100 mm · 12 000 r/min
62,8 m/s
Beräknad fälghastighet utan last.
150 mm · 9 000 r/min
70,7 m/s
Beräknad fälghastighet utan last.
230 mm · 6 000 r/min
72,3 m/s
Beräknad fälghastighet utan last.
Kombinationen 100 mm / 12 000 r/min visas iBlack Warrior-specifikationer; de andra kombinationerna visas iSpecifikationer för vinkelslipmaskin. För de två 100 mm, 11 000 r/min exemplen ovan ger samma beräkning ungefär 57,6 m/s.
Välj justering för infästning och finish
Variabel hastighet är användbar när det godkända tillbehöret eller önskad finish kräver en annan hastighet. Verktyget måste fortfarande ge lämplig kontroll och prestanda vid den inställningen. En slipmaskin med justerbart varvtal är inte automatiskt en ersättning för varje polermaskin.
Använd inte en reducerad inställning som tillåtelse för att montera en överdimensionerad eller på annat sätt ogodkänd tillbehör. Kraven på diameter, montering, bevakning och hastighet gäller fortfarande.
Skivkompatibilitet: axelstorlek, spindelgänga, flänsar och skydd
Kontrollera hela monteringsspecifikationen, inte bara skivans diameter."Arbor size" i en tillbehörslista hänvisar ofta till mitthålet, medan en slipningsspecifikation kan lista dess spindelgänga separat. Bekräfta vad varje dimension beskriver.
Separera hålet från gängan
BOSI:sLi-ion borstlös vinkelsliplistar ett 100 mm hjul, 16 mm hjulhål och M10 spindelgänga. 16 mm hålet och M10-gängan beskriver olika delar av monteringsarrangemanget. De är inte utbytbara dimensioner, och de är inte universella specifikationer för alla slipmaskiner.
| Kontrollera | Fråga att lösa |
|---|---|
| Diameter och fästform | Är denna storlek och redskapstyp godkänd för modell och funktion? |
| Borrning eller gängad beslag | Matchar tillbehöret det specificerade placerings- och monteringsarrangemanget? |
| Flänsar och fäste | Levereras korrekta delar och monteringsanvisningar? |
| Hastighetsbetyg | Är redskapet klassat för slipmaskinens maximala hastighet eller högre? |
| Material och drift | Är skärning, ytslipning, rengöring eller efterbehandling uttryckligen tillåten för det tillbehöret? |
| Skydda | Passar det angivna skyddet denna godkända kombination? |
CCOHS vägledning för bärbar kvarnanger att redskapets hastighetsklassificering måste vara lika med eller överstiga slipmaskinens maximala hastighet. Den varnar också för att tvinga ett tillbehör på slipmaskinen av fel storlek eller att ändra dess monteringshål.
Matcha den tillåtna operationen
En kapskiva, slipskiva, klaffskiva, stålborste och diamanttillbehör har olika arbetskrav. Bekräfta materialkompatibilitet och den tillåtna kontaktmetoden för den exakta produkten. Dra inte slutledning av lämplighet från färg, utseende eller det faktum att ett tillbehör kan dras åt på spindeln.
OSHA:svägledning för bärbara elverktygförklarar varför tillverkargodkända tillbehör är viktiga och varnar för att byta ut sågblad mot avsedda slipmedel. Behandla den godkända kombinationen som inköpsenhet.
Sladdlösa vs sladdlösa vinkelslipar: välj för arbetscykeln
En sladdad slipmaskin undviker batteribyten men behöver en lämplig matnings- och kabelarrangemang. En sladdlös kvarn kan minska installationsbegränsningarna för spridda jobb, samtidigt som batteri- och laddningskraven läggs till. Jämför förfluten arbetstid och acceptabel produktion, inklusive nödvändiga avbrott.
Jämför det kompletta sladdlösa kitet
Ange exakt batterimodell, kapacitet, laddare, levererad kvantitet och installerad vikt. Ett reservbatteri är endast användbart inom en laddningsplan som passar arbetsbelastningen. Två batterier och en laddare bevisar inte i sig en oavbruten heldagsproduktion.
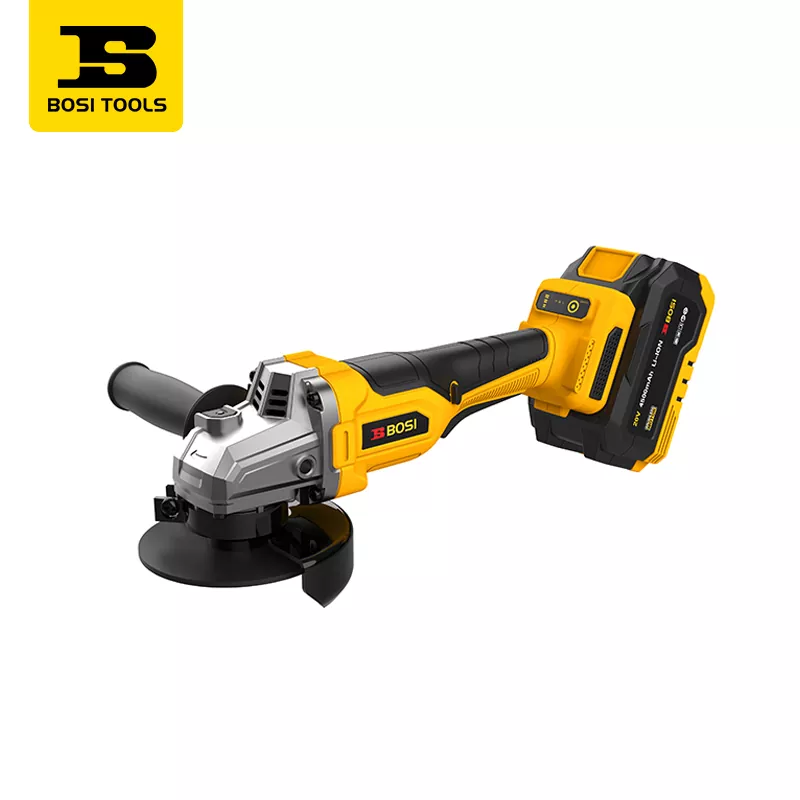
Batterikapacitet är inte en garanti för drifttid
På samma spänningsbasis representerar större Ah större nominell laddningskapacitet, men körtiden beror också på belastning, användbar energi, packtillstånd och driftsgränser. Förvandla inte ett kapacitetsförhållande på 6,0/4,0 till ett garanterat 1,5 gångers körtidsanspråk. Mät den avsedda uppgiften med de angivna förpackningarna.
Bekräfta batteri- och laddarens kompatibilitet med exakt modell. Lika spänningsetiketter etablerar inte elektrisk, mekanisk eller kontrollkompatibilitet. Vårköpguide för sladdlösa elverktygtäcker den bredare plattformen och beslutet om kit.
Håll motortypen åtskild från strömkällan
Borstlös beskriver motorkommutering; sladdlös beskriver försörjningsarrangemanget. En borstlös motor tar bort kol-borstekontakten, men hela kvarnen har fortfarande lager, växlingar, reglage och andra servicebehov. Utvärdera hela produkten istället för att anta att en motoretikett upprättar underhållsfri drift.
Kontroller, säkerhetsfunktioner och dammhantering
Fråga vad en kontroll gör innan du frågar om den är monterad. En tryckknapp, skjutomkopplare och kontinuerlig tryckkontroll är olika beskrivningar. En plats eller form i ett fotografi kan inte bekräfta operationsbeteendet.
Avstängning och bromsning är olika funktioner
Frigöring av en kontinuerlig tryckbrytare tar bort drivkraften; stopptiden beror på maskinen och eventuell broms. Mjukstart hanterar uppstart, omstartsskydd adresserar en avbruten försörjning och funktioner för retursvar adresserar särskilda driftshändelser. Bekräfta varje funktion separat för modellen.
Hantera det konfigurerade verktyget med nödvändiga handtag och avsett batteri- eller kabelarrangemang. Greppomkrets, balans, åtkomst till brytare och arbetsutrymme kan betyda mer än en liten skillnad i vikten av bara verktyg. CCOHS rekommenderar ett tvåhandsgrepp och att vänta tills infästningen har stannat innan du ställer ned kvarnen. Se denvägledning för bärbar kvarn.
Välj dammkontroll som en del av installationen
Betong- och murverk kan kräva ett kompatibelt hölje och dammuppsamlingssystem. Kontrollera passform, extraktionskrav och uppgiftens exponeringskontroller innan du väljer maskin. En generisk mask eller en overifierad vakuumanslutning är inte en komplett utrustningsspecifikation.
För de specificerade amerikanska bygguppgifterna, OSHA:sfaktablad för handhållen kvarn kiseldioxidbeskriver dammuppsamlingssystem och specialdesignad integrerad vattenleveransutrustning. Dess våtmetoder är inte tillåtet att tillsätta vatten till en vanlig torrkvarn. Följ utrustningens instruktioner och de krav som gäller för arbetsplatsen.
BOSI vinkelsliparkonfigurationer jämfört
Följande exempel visar varför hela konfigurationen hör hemma i en offert. De är publicerade produktspecifikationer, inte en kontrollerad prestandarankning. De allmänna storleksklasserna som diskuterats tidigare betyder inte heller att alla storlekar finns tillgängliga i varje BOSI-serie.
| Konfiguration | Publicerad ström eller försörjning | Skivans diameter | Obelastad hastighet | Urvalsfråga |
|---|---|---|---|---|
| Black Warrior S1M-08-100A | 750 W | 100 mm | 11 000 r/min | Fullbordar denna konfiguration den avsedda uppgiften och cykeln? |
| Black Warrior S1M-BS11-100A | 1200 W | 100 mm | 11 000 r/min | Vilken användbar skillnad uppstår under samma arbetsförhållanden? |
| Vinkelslipmaskin, 150 mm tillval | 1600 W | 150 mm | 9000 eller 8200 r/min | Vilken exakt version och godkänd fäste passar operationen? |
| Vinkelslipmaskin, 230 mm tillval | 10 A | 230 mm | 6000 r/min | Är den faktiska elektriska konfigurationen, räckvidden och hanteringen lämpliga? |
| Li-ion borstlös vinkelslip | 20 V; 4,0 eller 6,0 Ah | 100 mm | Tryckknapp: 3500/6000/8500; sidoomkopplare: 3500/6000/8000 r/min | Vilken switchversion, pack och arbetshastighetskombination krävs? |
| Bumblebee borstlös litiumbatteri vinkelslip | 20 V; 4,5 Ah | 100 mm | 3600/6700/8800 r/min | Stöder den kompletta medföljande satsen arbetscykeln? |
Källor:Black Warrior-serie med sladd, Serien med vinkelslipmaskiner, Li-ion borstlös vinkelslip, ochBumblebee-serien.

De två 100 mm-exemplen med sladd gör en användbar jämförelse eftersom deras angivna tomgångshastighet är densamma medan effektvärdena skiljer sig. För den sladdlösa serien ändrar även switchversionen den publicerade högsta hastigheten. Behåll dessa distinktioner på beställningsspecifikationen istället för att reducera alla alternativ till "100 mm slipmaskin."
Jag skulle lista från kundens drift och tillgängliga förbrukningsmaterial och sedan jämföra de fullständiga proverna. Det förhindrar att en kraftfullare eller större konfiguration rekommenderas för ett problem som orsakas av en olämplig bilaga eller brist på åtkomst.
Hur man jämför prover och inspektionsprotokoll
Använd samma stålsektion, godkänd kapskivaspecifikation, leveransförhållanden och arbetscykel när du jämför metallskärprover. Spela in acceptabla klipp, förfluten tid, skivförbrukning och avbrott. Om en konfiguration ändras, gör den ändringen synlig i posten.
Definiera resultatet innan du börjar
För kapning, specificera sektion, klippposition och godtagbart kantförhållande. För slipning, definiera området eller mängden material som ska tas bort och det återstående ytbehovet. Ett snabbare resultat som kräver ytterligare omarbetning är inte samma resultat.
| Spela in | Omfatta | Resonera |
|---|---|---|
| Verktygskonfiguration | Modell, skivklass, hastighetsinställning, utbud; exakt batteri och laddare där tillämpligt. | Håller olika konfigurationer identifierbara. |
| Fastsättning | Produktspecifikation, storlek, materiallämplighet, initialt skick och monteringsarrangemang. | Separerar tillbehörseffekter från maskineffekter. |
| Arbetsstycke och fixtur | Material, sektion, nödvändig drift och stödarrangemang. | Gör uppgiften repeterbar. |
| Godtagande | Genomförda skärningar eller definierat slipresultat; avvisar och omarbetar. | Mäter användbart arbete snarare än aktivitet ensam. |
| Tid och avbrott | Arbetstid, tillbehörsbyten, batteribyten och nödvändiga pauser separat. | Visar var hela cykeln spenderas. |
| Förbrukningsmaterial | Fästeförbrukning och bytespunkt enligt överenskommen metod. | Stöder kostnadsjämförelse. |
| Hantering | Konfigurerad vikt, åtkomst, grepp, kontroller och observerade vibrationer. | Fångar praktiska skillnader utan att göra anspråk på ett formellt vibrationstest. |
| Repeterbarhet | Providentitet, upprepade körningar, villkor och eventuella avvikelser. | Förhindrar att en gynnsam körning blir ett brett påstående. |
Genomför prover inom verktygs- och tillsatsinstruktionerna, med lämplig övervakning och kontroller. Tvinga inte ett stall för att upptäcka en maskins gräns. En kort testversion av applikationen etablerar beteende i den installationen; det fastställer inte livslängd.
Läs fabriksinspektionsinformation i sitt sammanhang
DeBlack Warrior-sidapublicerar inspektionsartiklar inklusive tomgångsvarvtal och spindelavstånd på högst 0,05 mm. Den beskriver också kolborstslitage på högst en tredjedel av den ursprungliga längden efter 100 timmars drift. Dessa är leverantörspublicerade inspektionskriterier, inte en ersättning för den aktuella modellens testrekord.
Begär mätpunkt och metod för utlopp, belastning och cykel för borsttestet och identiteten för den testade konfigurationen. En geometrisk runout-kontroll skiljer sig från en vibrations-emissionsmätning. Ett kriterium för borstslitage skiljer sig från en livslängdsgaranti för hela verktyg. Dessa distinktioner hjälper en köpare att be om bevis som svarar på det faktiska kravet.
Jämför ägandekostnad och bekräfta massbeställningskonfigurationen
Börja med motsvarande kit. Ett rent verktyg, ett verktyg med ett batteri och ett tvåbatteripaket är olika köp. För driftskostnad, jämför verktygsallokering, förbrukningsvaror, arbete, energi och service mot accepterad effekt under en angiven period.
Kostnad per godtagbar kapad eller färdig del
Använd samma utdatadefinition för båda alternativen. Räkna omarbetningsarbete och relevanta avbrott utan att räkna samma tid två gånger. För en distributör, separera även kundens driftsbesparingar från dina egna lager-, service- och garantihanteringskostnader.
Överväg ett illustrativt köp med en premie på 20 USD och arbete till ett värde av 15 USD/timme. Om matchade försök ger en besparing på tre sekunder per acceptabelt snitt, är arbetsbesparingen 3/3600 × 15 USD = 0,0125 USD per snitt. Premien återvinns efter 1 600 acceptabla nedskärningar, förutsatt att kostnaderna för förbrukningsmaterial, energi och service förblir lika.
Illustrativ break-even för endast arbete
ANSTAGAD PREMIUM
20 USD
Ytterligare inköpskostnad.
VILLKORLIG SPARA
0,0125 USD/klipp
3 sekunder för 15 USD/timme.
KOSTNADSTÄLLNING
1 600 acceptabla nedskärningar
20 USD ÷ 0,0125 USD.
Detta är en tröskel för ett köpbeslut. Det är inte ett bevis för att besparingen kommer att inträffa, och ett effektförhållande kan inte tillhandahålla det saknade testresultatet. Om arbetsvolymen aldrig når den tröskeln behöver uppgraderingen ytterligare en påvisad fördel för att motivera sin premie.
Lås konfigurationen innan du beställer
- Bekräfta exakt modell, matningsspänning, frekvens, kontakt och nödvändiga marknadsdokument och etiketter.
- För sladdlösa kit, ange batteri- och laddarmodeller, antal och kompatibilitet.
- Lista godkända tillbehör, monteringsdetaljer, skydd, handtag och medföljande verktyg.
- Kom överens om inspektionsmetod, acceptanskriterier och identifiering av det godkända provet.
- Bekräfta reservdelar, serviceväg, förpackning och konfiguration som visas på beställningen.
BOSI Tools är Ningbo Shiji Bosi Tools Co., Ltd. För en konfigurationsförfrågan, skicka materialet, arbetsstyckets sektion, erforderlig drift, förväntad arbetscykel och tillgänglig leverans viaBOSI kontaktsidaeller mejlabosi01@bosi.cn. Inkludera den avsedda skivspecifikationen så att maskin- och tillbehörskraven kan granskas tillsammans.
Vanliga frågor
Vilken storlek vinkelslip ska jag välja?
Välj den storlek som ger önskad räckvidd samtidigt som den förblir lämplig för arbetsutrymmet och godkänd infästning. Bekräfta den faktiska modellens skärkapacitet och hantering. Enbart skivdiametern anger inte användbart skärdjup.
Är en vinkelslip med högre watt alltid bättre?
Nej. En högre effektnivå ger inte en snabbare acceptabel effekt, bättre hantering eller längre livslängd. Jämför de fullständiga konfigurationerna för den avsedda uppgiften, inklusive användning av förbrukningsmaterial och avbrott.
Är axelstorleken samma som spindelgängan?
Nej. Ett tillbehörs axelstorlek beskriver vanligtvis dess mitthål, medan spindelgängans storlek beskriver en gängad monteringsfunktion på maskinen. Bekräfta exakt hål, gänga, flänsar och fästanordningar som krävs av båda tillverkarna.
Kan jag få plats med en större skiva om jag minskar hastigheten?
En lägre hastighetsinställning tillåter inte en överdimensionerad skiva. Använd endast de tillbehörsstorlekar och typer som är godkända för modellen, med specificerad monteringsutrustning och skydd. Hastighetskompatibilitet är bara ett krav.
Stoppar skivan omedelbart om du släpper knappen?
Utgå inte från omedelbart stopp. En strömbrytare kan koppla bort strömmen medan tillbehöret fortsätter att rotera. Kontrollera de specifika kontroll- och bromsfunktionerna och vänta tills redskapet har stannat helt innan du sätter ner verktyget.
Vad ska distributörer begära innan en massbeställning?
Begär exakt maskin- och satsspecifikation, godkänd tillbehörs- och skyddsinformation, relevanta inspektionsprotokoll, nödvändig marknadsdokumentation och servicearrangemang. Håll det godkända provet och beställningsspecifikationen i linje.
Välj den konfiguration som slutför arbetet
Specificera uppgiften, bekräfta den godkända maskin-och-skiva-kombinationen och jämför prover mot ett definierat acceptabelt resultat. Den konfiguration som är värd att lagra är den som passar kundens arbete och kan levereras och servas konsekvent.
Relaterade nyheter
- Köpguide för sladdlös slagnyckel: vridmoment, drivstorlek och batterival
- Borstlösa vs. Borstade borrar: skillnader, prestanda och kostnad
- Borrtyper och användningsområden: Hur man väljer för trä, metall och betong
- Hammerborr vs. borrhammare: Vilken behöver du för betong?
- Köpguide för sladdlös borr: Hur man väljer rätt borr och kit
- Hur man väljer sladdlösa elverktyg: Specifikationer, batterier och verktygssystem




-
E-mail