Handverktyg använder mänsklig ansträngning; elverktyg använder en extern energikälla, som elektricitet eller tryckluft.Välj manuella verktyg när åtkomst, små justeringar eller en kort inställning gynnar dem. Välj motordrivna verktyg när upprepat arbete eller materialborttagning motiverar utrustningen och förberedelserna.
När jag jämför handverktyg vs elverktyg börjar jag med det färdiga jobbet: önskad passform, skärning, hål eller fästresultat. Sedan jämför jag hela arbetssättet. En snabbare motor är användbar endast om processen fortfarande levererar en acceptabel del.
I den här guiden
Handverktyg vs elverktyg: nyckelskillnader
Energikällan förändrar hur du utför arbetet. Den fastställer inte i sig själv noggrannhet, säkerhet eller lägsta kostnad. Använd denna jämförelse för att identifiera vad som behöver kontrolleras för just din operation.
| Faktor | Handverktyg | Elverktyg | Vad avgör valet? |
|---|---|---|---|
| Energiförsörjning | Kraft kommer från operatören. | En motor eller annan extern källa levererar arbetsenergi. | Tillgänglig effekt, arbetsplats och lämplig utrustning. |
| Förberedelse | Ett lämpligt verktyg kan vara klart efter en kort konditions- och passningskontroll. | Kan behöva ett tillbehör, inställningar, skydd, ett batteri eller en matningsanslutning. | Räkna förberedelser för båda metoderna, inklusive arbetshållning. |
| Upprepade arbeten | Upprepade slag eller svängar ökar förarens ansträngning. | Motordriven rörelse kan minska upprepad manuell ansträngning. | Batchstorlek, fullständig cykeltid och ergonomisk bedömning. |
| Kontroll och noggrannhet | Direkt feedback kan hjälpa till med små justeringar. | Guider, fixturer och kontrollerade inställningar kan stödja konsekventa resultat. | Toleransen och hur resultatet kommer att mätas. |
| Tillträde | Ett kompakt manuellt verktyg kan nå ett begränsat utrymme. | Kroppen, batteriet, tillbehöret och eventuell slang eller kabel behöver utrymme. | Kontrollera hela rörelse- och uttagsvägen. |
| Fysiska krav | Greppkraft, hållning och upprepning har fortfarande betydelse. | Vikt, reaktionskraft, triggeranvändning, buller och vibrationer kan ha betydelse. | Bedöm verktyget, användaren och arbetsstationen tillsammans. |
| Ägandekostnad | Inkludera förbrukningsvaror, underhåll och arbetskraft. | Tänk också på strömsystemet, tillbehör, service och stillestånd. | Jämför kostnad per accepterat jobb vid förväntad arbetsbelastning. |
Ergonomi förtjänar en egen kontroll. Jämför den upprepade kraften som behövs för manuellt arbete med vikten, greppet, räckvidden och reaktionskrafterna för den drivna installationen. Inkludera operatörens arbetsställning i försöket.
Vad är handverktyg?
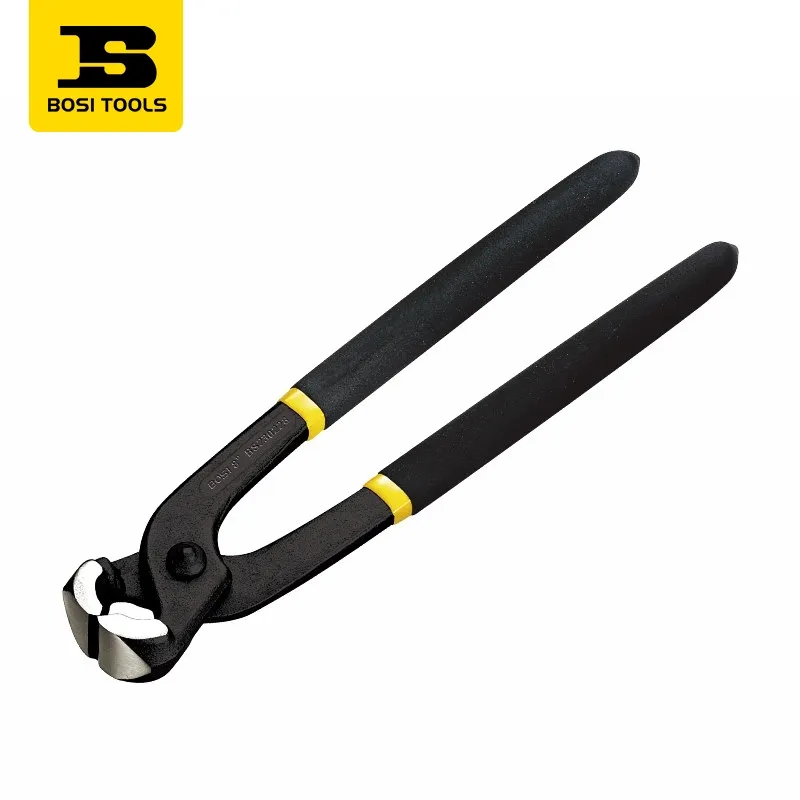
I denna jämförelse är handverktyg manuellt manövrerade verktyg som använder mänsklig ansträngning för att greppa, vända, slå, skära eller forma material.Skruvmejslar, skiftnycklar, spärrhakar, tänger, hammare, filar och manuella sågar är vanliga exempel.
En spärrmekanism ändrar hur ett handtag överför rörelse; det gör inte verktyget eldrivet. På samma sätt kan en manuell klämma hålla ett arbetsstycke medan ett motordrivet verktyg utför skärningen eller borrningen.
Manuella verktyg är användbara när du behöver en enkel installation eller direkt feedback på arbetsstycket. Deras lämplighet beror fortfarande på uppgiften. Att nå en skruv med en lång medbringare hjälper inte om bitsen inte kan sitta rakt i urtaget.
Vad är elverktyg?
Elverktyg använder en extern energikälla för att producera den rörelse eller kraft som behövs för en uppgift.En borr roterar lite; en fram- och återgående såg flyttar ett blad fram och tillbaka. Operatören positionerar, stödjer och styr fortfarande verktyget.
Typer av elverktyg efter strömkälla
- Elverktyg med sladddra el genom en kabel. Planera matningsanslutningen och kabeldragningen som en del av jobbet.
- Sladdlösa elverktygdra elektricitet från ett batteri. Inkludera laddning, kompatibla paket och verktygets arbetsvikt i urvalet.
- Pneumatiska verktyganvänd tryckluft. De kräver en lämplig lufttillförsel, slang och anslutningar.
Det här är vanliga verkstadsexempel. Andra kategorier av bärbara elverktyg inkluderar flytande bränsle, hydrauliska och pulverdrivna verktyg. Var och en har sina egna driftsförhållanden och försiktighetsåtgärder.
Sladdlösa verktyg är en typ av elverktyg. Ett batteri tar bort behovet av en strömkabel vid verktyget, men eliminerar inte behovet av att kontrollera arbetsmiljön och den avsedda applikationen.
Vanliga hand- och elverktyg: exempel och användningsområden
En användbar verktygslista kopplar varje verktyg till en operation. Två verktyg som båda kan vrida ett fästelement kan tjäna olika monteringssteg.
Vanliga handverktygstyper och användningsområden
| Verktygstyp | Typisk användning | Urvalskontroll |
|---|---|---|
| Skruvmejsel | Starta, ta bort eller justera skruvar. | Korrekt bitprofil och storlek; rak åtkomst till skruven. |
| Nyckel eller spärr | Vrid kompatibla muttrar och bultar. | Korrekt storlek, ingrepp och handtagsavstånd; en separat specificerad vridmomentprocess där så krävs. |
| Tång eller klämma | Grip, positionering eller hållande inom verktygets avsedda användning. | Käftform, kapacitet, ytskydd och säker hållning. |
| Hacksåg eller fil | Manuell skärning eller kontrollerad materialborttagning. | Blad eller fil anpassat till materialet, med lämpligt stöd och åtkomst. |
Vanliga typer och användningsområden för elverktyg
| Verktygstyp | Typisk användning | Urvalskontroll |
|---|---|---|
| Borrförare | Borrning eller skruvning med lämpligt tillbehör och läge. | Material, borrkrona, hastighetsområde, fästkrav och arbetshållning. |
| Slagnyckel | Lossa eller köra kompatibla fästelement med hjälp av slagverkan. | Lämpliga slagklassade tillbehör, foggränser och erforderlig åtdragning. |
| Fram- och återgående såg | Motordriven skärning med ett blad valt för arbetsstycket. | Bladets lämplighet, åtkomst, stöd för arbetsstycket och önskad skärkvalitet. |
| Slipmaskin eller slipmaskin | Ytförberedelse eller materialborttagning inom verktygets avsedda användning. | Godkända tillbehör, klassificering, skydd och damm- eller gnistkontroller. |
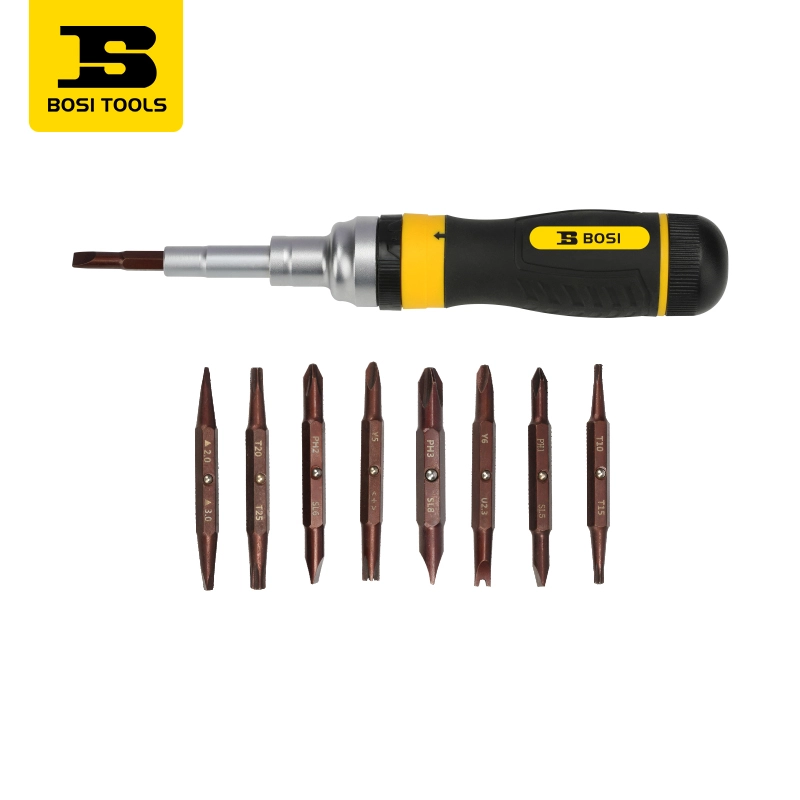
19-i-1 spärrskruvmejselDeBOSI-specifikationlistar S2-bits av legerat stål, dubbelriktad spärrning och dimensioner på 212 × 35 × 35 mm. Kontrollera att kuvertet och biten griper in i arbetsutrymmet.
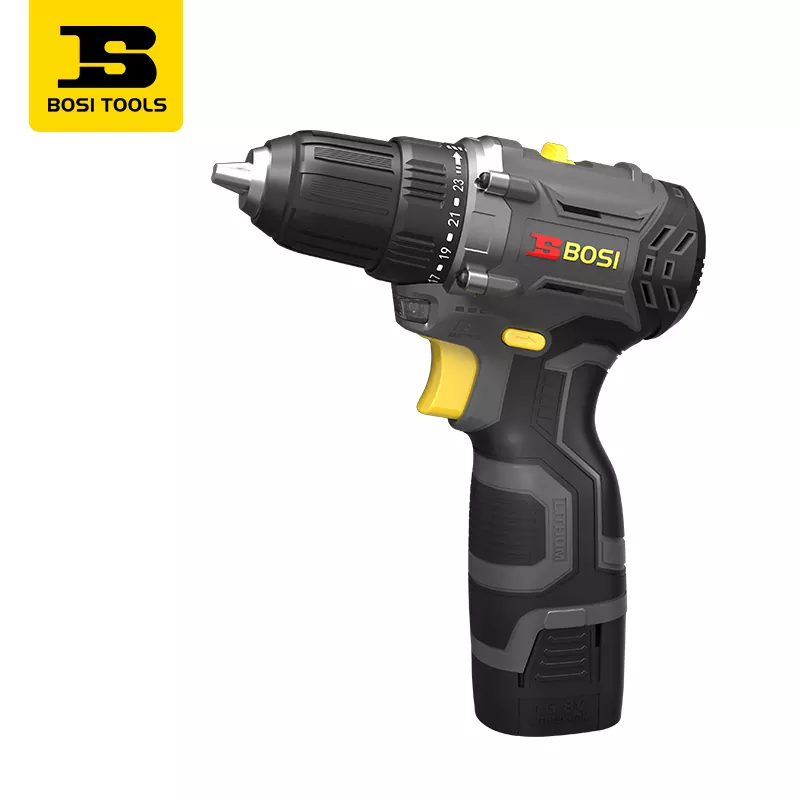
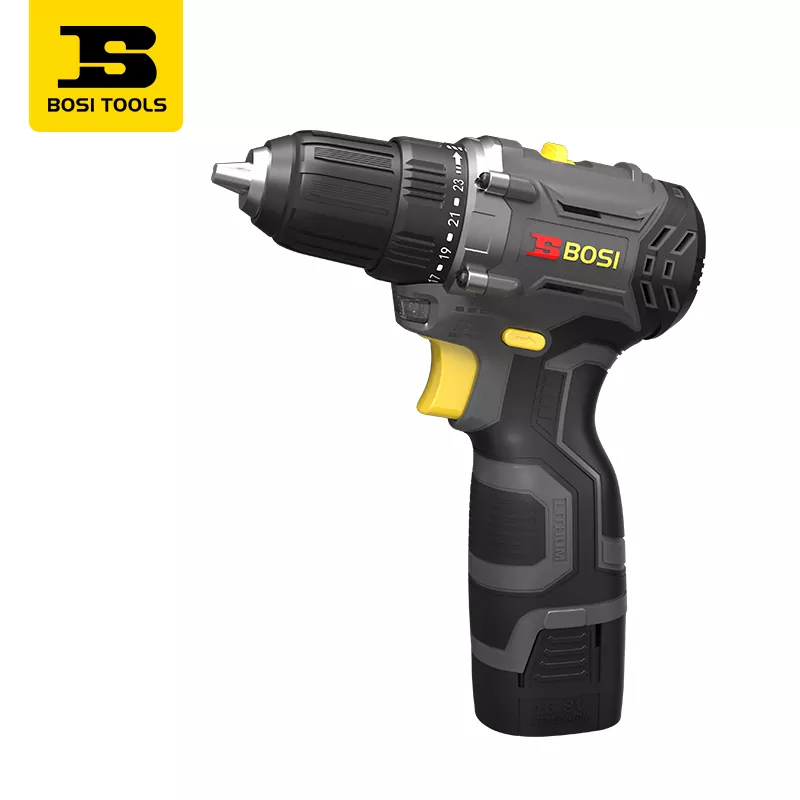
Sladdlös borrmaskinEtt motordrivet alternativ för att utvärdera för upprepad borrning eller körning. Krav på läge, tillbehör och led avgör dess användning.BOSI borrmaskin detaljer.
Vad våra borrspecifikationer förändrar i urvalet
DeBOSI borstlös borrmaskin specifikationlistar två konfigurationer. Att jämföra deras fält visar vilka funktioner som ändras när man flyttar från det ena till det andra.
| Specifikation | 16V konfiguration | 20V konfiguration | Urvalets betydelse |
|---|---|---|---|
| Angivet maximalt vridmoment | 50 N·m | 60N·m | Jämför mot den avsedda uppgiften; ingetdera värdet fastställer vridmomentet som levereras till en viss led. |
| Batterikapacitet | 2,0 Ah | 2,0 Ah | Den matchande Ah-siffran ensam etablerar inte lika körtid över olika spänningskonfigurationer. |
| Obelastad hastighet | 0–500 / 0–1 800 r/min | 0–500 / 0–1 800 r/min | De angivna hastighetsintervallen är desamma; välj arbetsförhållanden för borrkrona och material. |
| Maximal chuckklämdiameter | 10 mm | 10 mm | Kontrollera tillbehörsskaftets passform. Detta fält är inte en universell maximal håldiameter. |
| Justeringsinställning | 23+1 | 23+1 | Inställningar stödjer inställningar; de är inte individuella certifierade vridmomentvärden. |
Konfigurationen med högre spänning ändrar det angivna maximala vridmomentet här, medan chuckstorleken och hastighetsintervallen förblir desamma. För en tillfällig reparation, jämför först åtkomst och fogkrav med den manuella skruvmejseln. För upprepad körning eller borrning, utvärdera den valda motoriserade konfigurationen med den faktiska borrkronan, arbetsstycket och fixturen.
När ska du använda handverktyg eller elverktyg?
Välj verktyget för uppgiften, material, åtkomst, kvantitet och acceptanskrav.Om någon av metoderna inte kan uppfylla det önskade resultatet eller arbetsförhållandena är en tidsjämförelse förhastad.
När handverktyg är ett praktiskt val
Överväg ett manuellt verktyg för en tillfällig justering, en kort reparation eller begränsad åtkomst som passar dess storlek och rörelse. Några åtkomliga skruvar kan kräva mindre förberedelser med en manuell drivrutin. En liten efterbehandlingstillägg kan vara lättare att närma sig gradvis med en lämplig fil.
Kontrollera arbetsbelastningen samt den individuella verksamheten. En metod som känns hanterbar en gång kan bli krävande när den upprepas under ett skift.
När elverktyg är ett praktiskt val
Överväg en motordriven metod när upprepade rörelser, betydande materialborttagning eller tillgänglig arbetstid stödjer det. Inkludera utrustningen runt verktyget: fixturen, tillbehöret, energiförsörjningen och inspektionsmetoden kan avgöra om bytet fungerar.
| Uppgift | Manuell metod att överväga | Powered metod att överväga | Avgörande check |
|---|---|---|---|
| Enstaka skruvarjusteringar | En korrekt passande skruvmejsel. | En lämplig förare där tillträde och kontroll tillåter. | Åtkomst, skruvskick och risk för skador på delen. |
| Upprepad skruvmontering | Manuell körning för låg mängd eller särskilda åtkomstbehov. | En lämplig förare och kontrollerad monteringsprocess. | Total cykeltid med samma gemensamma acceptanskriterier. |
| Litet skärjobb | En lämplig bågfil eller annan avsedd manuell skärare. | En lämplig såg om dess inställning och rörelse passar jobbet. | Krav på material, sektion, blad, stöd och finish. |
| Upprepade skärsår | Manuell skärning om volym och ansträngning förblir praktiskt. | En lämplig motorsåg med repeterbart stöd eller vägledning. | Skärkvalitet och fullständig batchtid, inklusive gradning. |
| Borra hål | En lämplig manuell borrmaskin för en begränsad, lämplig uppgift. | En borr som passar materialet, diametern och arbetsuppgifterna. | Hålets placering, storlek, djup och nödvändig arbetshållning. |
| Håller en komponent | Ett lämpligt skruvstäd eller klämma. | En motordriven armatur om processen kräver en. | Säker plats utan rörelse eller oacceptabel förvrängning. |
Reparation med begränsad åtkomst: kontrollera rörelsen, inte bara räckvidden
Överväg ett infällt fästelement bakom en maskinkåpa. En sladdlös förares kropp kan förhindra att biten hamnar i linje med skruven, medan en manuell förare kan nå den. På en annan plats kan ett långt manuellt handtag ha för lite svängutrymme och ett kompakt motordrivet verktyg kan passa bättre.
Jag skulle kontrollera tre spelrum: utrymme för att sitta biten eller hylsan helt, utrymme för att använda verktyget och utrymme för att dra tillbaka det lossade fästelementet. En spärrhake behöver tillräckligt med handtagsrörelse för att flytta fram sin mekanism. En förlängning ökar räckvidden men ändrar också det utrymme som behövs för att hålla verktyget i linje.
Skruvfördjupningen har lika stor betydelse som åtkomst.CCOHS skruvmejselvägledningParlamentet efterlyser matchning av både typ och storlek på spetsen. Phillips och Pozidriv, till exempel, är inte utbytbara bara för att båda ser ut som korshuvuddesigner. Om spetsen går ut, stanna och kontrollera ingreppet innan du lägger till kraft.
För uttagsarbete, vår1/2-tums manuell spärrspecifikationlistar en 255 mm längd och en 24-tands mekanism. Tandstigningen är 360° ÷ 24 = 15°. Använd det som mekanismreferens, kontrollera sedan det verkliga handtagets spelrum, sockelingrepp och omgivande hinder; det är inte en garanti för att hela verktyget fungerar i varje 15° mellanrum.
Upprepad fastsättning: jämför en kontrollerad monteringsprocess
Om en skruv blir svår att vrida, skulle jag först kontrollera bitspassningen, inriktningen, gängans skick och specificerad fogprocedur. Att öka drivkraften innan man hittar orsaken riskerar att förvandla ett installationsproblem till en skadad del.
För en upprepad fästoperation skulle jag jämföra metoder på samma skarv och använda samma acceptanskriterier. Jag skulle inkludera positionering, start av tråden, körning, kontroll och eventuell korrigering. Att bara mäta triggertiden lämnar mycket av jobbet utanför jämförelsen.
En borrs numrerade kopplingsinställning bör behandlas som en inställningskontroll om inte dess dokumentation fastställer ett vridmomentvärde för applikationen. Om en skarv har ett specificerat åtdragningskrav, använd det föreskrivna förfarandet och lämpligt verifierat verktyg. En vanlig spärr- eller slagnyckel visar inte enbart att kravet är uppfyllt.
Skälet till att hålla dessa kontroller åtskilda är mekaniska.NASA:s Fastener Design Manual, i dess Fastener Torque-sektion, förklarar att gängfriktion, lager-ytfriktion, beläggningar och smörjning påverkar förhållandet mellan vridmoment och bultförspänning. Ett verktygs annonserade maximala vridmoment är därför otillräckligt bevis på den färdiga ledens klämbelastning. En senare kontroll bör inte antas lösa tidigare överdragning.
För en sats av liknande fogar, håll fästelementet, passande delar, yttillstånd och startmetoden konsekventa under jämförelsen. Kontrollera att drivenheten kan förbli i linje när fixturen är laddad. Inkludera utbyte av slitna bitar och eventuell besvärlig ompositionering i försöket. Ett bra resultat på en tom bänk bekräftar inte att samma metod fungerar inuti monteringen.
DeBOSI borstlös skiftnyckel parametertabellger en annan användbar skillnad: 350N·m-konfigurationen listar ett 20V/4.0Ah-batteri och en 1/2-tums enhet, medan 1200N·m-konfigurationen listar 20V/6.0Ah och en 3/4-tums enhet. Ändring av konfiguration kan ändra tillbehörsgränssnittet såväl som den publicerade utgången. Matcha den exakta konfigurationen och slagklassade tillbehör till jobbet. En delad 1/2-tums enhetsstorlek mellan en manuell spärr och en skiftnyckel gör inte alla deras tillbehör utbytbara.
Metallskärning: välj för sektionen och den färdiga kanten
För en kort bit av metallstock kan en bågfil vara praktiskt om ramen rensar arbetet och stocken kan hållas säkert. Vårbågfilsramspecifikationlistar en 300 mm bladpassning och övergripande mått på 395 × 160 × 28 mm. Bladlängden är en tillbehörspassad dimension; hela ramkuvertet är viktigt när du kontrollerar åtkomst.
DeSpecifikation för BOSI borstlös fram- och återgående såglistar en 20V/4,0Ah batterikonfiguration, ett 20 mm fram- och återgående slag och verktygsfritt bladbyte. Slaget beskriver bladets rörelse. Den anger inte maximal lagertjocklek eller den tid som krävs för att skära den.
Registrera om materialet är solid, tunnplåt eller ihålig sektion, tillsammans med dess material, erforderlig längd, fyrkantighet och finish. Välj bladet och skärförhållandena för det beståndet. På en manuell bågfil, kontrollera bladspänningen och raminriktningen; på båda metoderna, kontrollera stödet och undvik att tvinga fram ett instabilt snitt.
Jag skulle jämföra det färdiga snittet efter gradning. Om en driven metod lämnar mer efterarbete, inkludera den i cykeln. Där längd och fyrkant är noggrant specificerade, överväg en guidad skärprocess snarare än att anta att en frihands-fram- och återgående såg är den naturliga uppgraderingen från en bågfil.
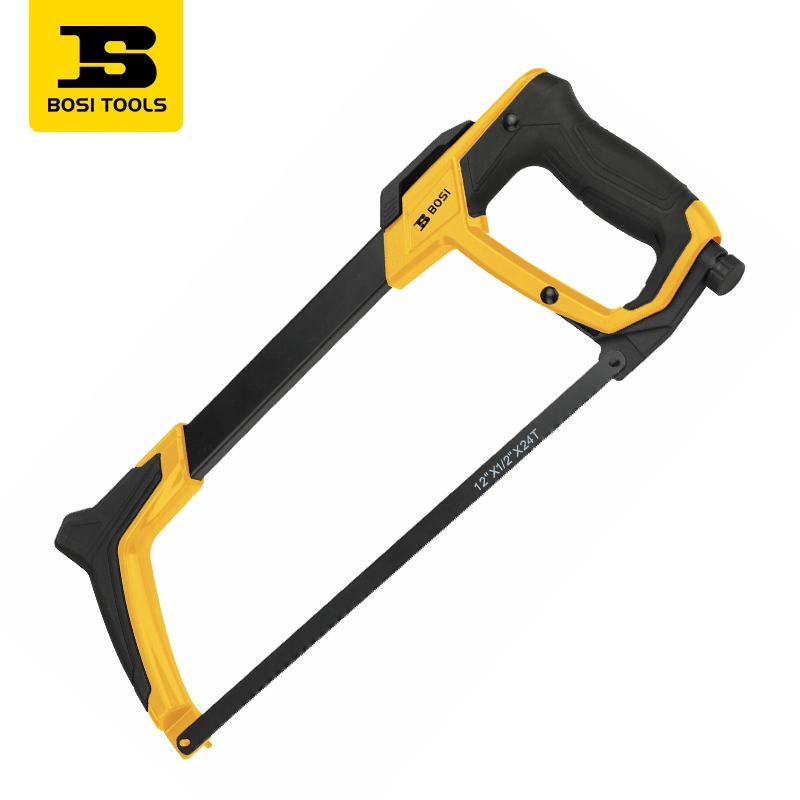
Bågfil ramUtvärdera bladets lämplighet, ramavstånd och arbetshållning för det avsedda snittet.BOSI bågfilsramdetaljer.
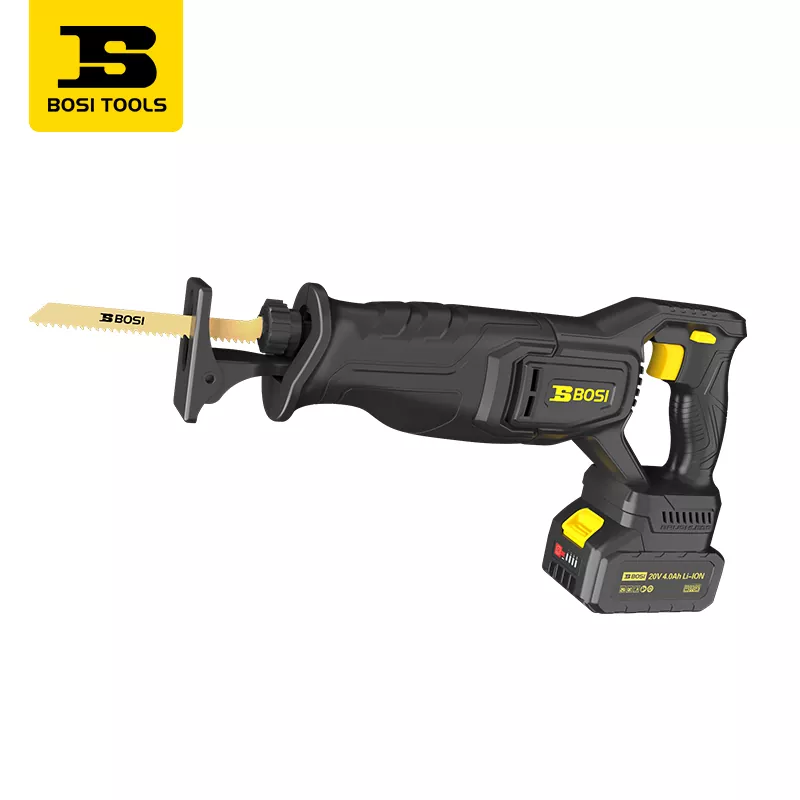
Fram- och återgående sågUtvärdera blad, stöd, slagavstånd och önskad finish innan du väljer metod.BOSI fram- och återgående sågdetaljer.
Borrning: matcha borrkronan, hållmetoden och hålkravet
För borrning går valet vanligtvis bortom manuellt kontra motordrivet och in i borruppställningen. En sladdlös borrmaskin kan ge rörlighet vid reparationsarbete. En guidad eller stationär installation kan förtjäna övervägande när hålets placering, inriktning eller upprepad positionering är svår att kontrollera för hand.
Ange material, håldiameter, djup och om hålet passerar genom delen. Välj borrkrona och skärförhållanden från de relevanta instruktionerna; borrens annonserade tomgångshastighet är inte en rekommenderad skärhastighet för varje material.
CCOHS vägledning för motordriven borrkräver bitar som är anpassade till borrens kapacitet, material och arbete, korrekt placerade i chucken. Det kräver också att små lager säkras mot vridning eller spinning, snarare än att hålla det i ena handen medan man borrar med den andra.
Inspektera hålets position och storlek efter operationen. Om ingångspunkten vandrar, kontrollera lokaliseringsmetoden och inställningarna innan du ökar hastigheten eller dragkraften. Om verket rör sig, korrigera hållarrangemanget innan du fortsätter med jämförelsen.
När resultatet är dåligt, diagnostisera innan du byter verktygskategori
| Observerat problem | Första kontrollerna | Vad ett verktygsbyte måste visa |
|---|---|---|
| Föraren glider ut | Bitstyp, storlek, slitage, uppriktning och skruvfördjupning. | Pålitligt engagemang vid den faktiska arbetspositionen. |
| Klipp vandringar | Bladets lämplighet och skick, manuell bladspänning, styrning och arbetsstyckets rörelse. | Erforderlig dimension och skärkvalitet efter slutbehandling. |
| Hålpositionen varierar | Referensmärken, lokaliseringsmetod, bitskick och lagerrörelse. | Uppmätt läge och storlek inom ritningskraven. |
| Arbetet blir tröttsamt | Upprepning, grepp, hållning, verktygsvikt, räckvidd och erforderlig kraft. | Ett bättre övergripande arbetssätt med de nya farorna bedömda. |
Dessa är utgångspunkter för inspektion, inte en diagnos enbart från symtomet. En motordriven ersättare kan bära samma installationsfel in i en snabbare cykel.
Är handverktyg mer exakta än elverktyg?
Ingen av kategorierna är i sig mer exakta. Noggrannheten beror på den fullständiga metoden och det uppmätta resultatet.Ett manuellt verktyg kan ge användbar feedback, medan en styrd metod kan ge konsekvent arbete. Båda kan också ge ett genomgående felaktigt resultat.
Kontroll och taktil feedback
Med ett manuellt verktyg kan du ofta känna att motståndet förändras samtidigt som du avancerar en liten mängd. Den återkopplingen hjälper operatören att svara, men det är inte en dimensionsmätning eller en kalibrerad vridmomentavläsning.
Ett motordrivet verktyg kan också erbjuda kontrollerad rörelse genom lämpliga inställningar, guider, stopp och arbetshållning. Den användbara frågan är om inställningen låter operatören närma sig det önskade resultatet utan att överskrida det.
Noggrannhet och repeterbarhet
För verkstadsbeslut, separera två kontroller:noggrannhet frågar hur nära resultatet är målet; repeterbarhet frågar hur nära upprepade resultat överensstämmer under samma villkor.Ett stopp i fel läge kan ge en tät grupp av hål, alla förskjutna från ritningen.
När du jämför mätningar, håll även kontrollmetoden konsekvent. Använd samma referens, instrument, procedur och arbetsförhållanden så att en förändring i mätmetod inte skymmer skillnaden mellan verktygen.
| Konceptkontroll | Tät grupp, offset | Tät grupp, centrerad |
|---|---|---|
| Spridning av upprepade positioner | Små | Små |
| Position mot målet | Offset från målet | Centrerad på målet |
| Vad du ska kontrollera härnäst | Korrigera inställningsreferensen | Bekräfta resultatet mot den erforderliga toleransen |
Konceptuell jämförelse, ej uppmätta BOSI-resultat. En tajt grupp kan fortfarande vara i fel position.
För en borrad komponent, kontrollera hålets position från ritningens datum och håldiameter som separata egenskaper. Att kontrollera att en bult passar genom hålet fastställer inte dess placering. För arbete i längd, kontrollera längden och ändarnas rakhet separat. Välj mätutrustning och en metod som kan lösa det angivna kravet.
Korrigera inställningen när resultaten är förskjutna; undersöka rörelser, slitage eller inkonsekvent hantering när de sprids. Håll koll i jämförelsen även när en metod känns lättare att kontrollera.
När sparar faktiskt elverktyg tid?
Elverktyg sparar batchtid när minskningen av tiden per accepterad operation uppväger de extra förberedelserna och avbrotten.Crossover beror på jobbet. Det finns ingen tillförlitlig universell regel som "använd alltid elverktyg över tio stycken."
Inställningstid kontra tid per operation
Börja med en enkel planeringsmodell, använd sekunder genomgående:
Total batchtid = inställningstid + kvantitet × komplett tid per operation
För en illustrativ plan för fastsättningsstation, anta att manuell installation tar300 sekunderoch varje fullständig operation tar20 sekunder. Antag att den drivna metoden tar900 sekunderatt ställa in och8 sekunderper operation. Cykelsiffrorna inkluderar positionering och kontroll enligt samma acceptanskrav. Dessa är antagna indata, inte tidsinställd produktprestanda.
| Kvantitet | Manuell metod | Powered metod | Resultat inom denna modell |
|---|---|---|---|
| 20 operationer | 11 min 40 sek | 17 min 40 sek | Manuell är 6 minuter snabbare. |
| 50 operationer | 21 min 40 sek | 21 min 40 sek | Samma totaltid. |
| 1 000 operationer | 338 min 20 sek | 148 min 20 sek | Powered är 190 minuter snabbare. |
Crossover är(900 − 300) ÷ (20 − 8) = 50 operationer. Under denna kvantitet dominerar den antagna fördelen med manuell installation; ovanför den dominerar den antagna fördelen med motorcykel. Om cykeltiderna är lika kan extra inställningar inte återställas genom cykeltidsbesparingar.
| Batchstorlek | Manuell metod | Powered metod |
|---|---|---|
| 20 operationer | 11 min 40 sek |
17 min 40 sek |
| 50 operationer | 21 min 40 sek |
21 min 40 sek |
| 100 operationer | 38 min 20 sek |
28 min 20 sek |
Antag 5 min installation + 20 sek/operation manuellt, och 15 min installation + 8 sek/operation powered. Lika tid vid 50 operationer: 21 min 40 sek. Beräkningar, inte produkttester.
Underhåll, byten och stillestånd
Jag skulle använda den här beräkningen för att bestämma vad jag ska mäta på stationen. En kort test bör inkludera den faktiska fixturen, arbetsstycket, tillbehörsbyten och inspektionssteg. Spela in accepterade utdata och avbrott, istället för att välja den snabbaste isolerade operationen.
Lägg till batteribyten, bladbyten, städning och omarbetning när de inträffar. Om dessa aktiviteter ligger utanför den registrerade cykeln, lägg till deras tid separat. För ett inköpsbeslut, inkludera även förbrukningsvaror, underhåll, utrustningskostnad och förväntad arbetsbelastning. Den enkla tidsmodellen beräknar inte ekonomisk återbetalning.
Vilket kostar mindre under arbetslivet?
Jämför den totala kostnaden för att producera ett accepterat resultat vid din förväntade arbetsbelastning.Inköpspriset är en ingång. Ett verktyg som är ekonomiskt för enstaka reparationer kan vara kostsamt att använda för upprepad produktion, medan en komplicerad powered setup kan vara svår att motivera för sällsynt arbete.
| Kostnadspost | Vad som ska spelas in | Varför det kan ändra beslutet |
|---|---|---|
| Utrustning och uppställning | Verktyg, fixtur, skydd, kompatibelt kraftsystem och installationsarbete. | Ett rent verktygspris kan utesluta artiklar som behövs för att använda det. |
| Förbrukningsmaterial | Bits, blad, hylsor, slipmedel och andra processtillbehör. | Jämför ersättningsfrekvensen under samma arbetsvillkor. |
| Operativt arbete | Förberedelser, hantering, arbetstid, kontroll, efterbehandling och omställningar. | Motordriven rörelse kan förkorta endast en del av jobbet. |
| Tillgänglighet | Laddningsarrangemang, service, reparationsförseningar och nödvändig reservutrustning. | En stoppad arbetsstation kan påverka mer än verktygsoperatören. |
| Kvalitetsförluster | Faktiskt skrot, omarbetning, utbytesmaterial och upprepad inspektion. | En snabb operation har begränsat värde om den ger oacceptabelt arbete. |
Använd den förväntade arbetsbelastningen, inte bästa möjliga utnyttjande
För en rättvis jämförelse, välj samma utvärderingsperiod och förväntad kvantitet för båda metoderna. Fördela utrustningskostnader konsekvent och använd faktiska offerter eller poster för priser. Spela in extra kapacitet som kapacitet tills det finns arbete tillgängligt för att använda den.
Att spara operatörsminuter ger inte automatiskt en motsvarande kontantbesparing. Dessa minuter kan frigöra tid för en annan uppgift, minska övertid eller skapa kapacitet som förblir oanvänd. Identifiera vilket resultat som gäller innan du tilldelar ett ekonomiskt värde.
En praktisk jämförelse är allokerad utrustning och fixturkostnad, plus förbrukningsvaror, underhåll, arbetskraft och kvalitetsförluster, dividerat med accepterad produktion. Håll underlaget synligt. Dela inte med alla försöksbitar när de två metoderna ger olika mängder skrot.
Planera batteriet och tillbehörssystemet vid sidan av verktyget
För sladdlösa verktyg, kontrollera den exakta batteri- och laddarens kompatibilitet, vad det valda paketet innehåller och hur laddningen passar skiftet. Dra inte slutledning om utbytbarhet från en liknande spänningsetikett eller samma varumärke enbart.
Inkludera tillverkarens specificerade batterier, laddare och kontroller av batteritillståndet i utrustningsplanen. I BOSI-exemplen ovan listar borrförarsidan 2,0Ah-paket, medan den fram- och återgående sågen listar 4,0Ah. Jämför de kompletta valda paketen och deras uppgiftskrav; dessa siffror ensamma bevisar inte kompatibilitet eller ett körtidsförhållande. För pneumatiska verktyg, inkludera nödvändig försörjning och anslutningar istället för att endast prissätta den handhållna enheten.
Jag skulle också kontrollera vilket föremål som mest sannolikt kommer att avbryta operationen: en saknad bit, ett slitet blad, ett otillgängligt laddat paket eller själva verktyget. Säkerhetskopieringsplanen bör ta itu med det faktiska avbrottet. Att köpa en annan motor löser inte bristen på rätt tillbehör.
Hur handverktyg och elverktyg fungerar tillsammans
En användbar verkstadsmetod tilldelar varje verktyg till det stadium det hanterar väl. För en tillskuren komponent skulle jag planera sekvensen kring den erforderliga färdiga dimensionen och yttillståndet.
- Lokalisera och håll.Markera från rätt referens och fäst komponenten i en lämplig fixtur, skruvstäd eller klämma. Lämna skärbanan och den nödvändiga verktygsrörelsen fri.
- Gör snittet.Välj en manuell eller motorsåg som passar materialet, sektionen, åtkomsten och kapningskraven. Matcha bladet och inställningarna till operationen.
- Avsluta kanten.Ta bort grader eller slutför önskad efterbehandling utan att ta delen utanför dess tillåtna mått.
- Inspektera den färdiga delen.Kontrollera den specificerade längden, rätheten och kanttillståndet med lämplig mätutrustning.
Detta är exempel på olika skärmetoder, inte ett utbytbart par för varje material eller tolerans. Om jobbet behöver ett guidat, kvadratiskt snitt, kan en annan såg eller fixtur vara lämpligare än båda frihandsalternativen.
Samma arbetsfördelning gäller för infästning: positionering och gängingrepp, drivning, specificerad åtdragning och mottagningskontroller kan kräva olika verktyg. Planera dessa steg tillsammans innan du jämför hastigheten.
En praktisk urvalschecklista för en workshop eller projektgrupp
Skriv en kort uppgiftsspecifikation innan du begär ett prov eller godkänner en ändring. Det ger leverantören och de som utför arbetet en gemensam grund för att jämföra kandidater.
- Beskriv arbetsstycket.Anteckna materialet, relevanta dimensioner, fästelement eller skärtyp och eventuell yta som måste förbli oskadad.
- Definiera det färdiga resultatet.Ange ritningskrav eller gemensam procedur och hur resultatet kommer att kontrolleras.
- Beskriv arbetsställningen.Inkludera räckvidd, frigång, förarställning, arbetshållning och tillgänglig energiförsörjning.
- Ange arbetsbelastningen.Skilj en enstaka reparation från upprepat arbete och registrera batchstorlek och bytesfrekvens.
- Utvärdera hela installationen.Prova det valda verktyget, tillbehöret, fixturen och kontrollmetoden tillsammans under de avsedda förhållandena.
- Håll beslutsprotokollet.Jämför accepterade resultat, genomförd tid, avbrott, fysiska krav och de kostnadsposter som gäller.
För ett verktygssortiment, gruppera kandidater kring dessa uppgifter istället för att fylla en lista med manuella och motordrivna versioner av allt. En användbar reparationssats kan behöva både en kompakt manuell drivenhet och en borrskruvdragare, medan en viss produktionsstation kan behöva en dedikerad fixtur och kontrollerad drivenhet.
Matcha provgodkännandet till den exakta konfigurationen
DeBOSI tillverknings- och testöversiktbeskriver vår produktutveckling och vår inspektionskapacitet. För en exempelutvärdering, knyt godkännandeposten till den konfiguration du tänker beställa: verktyg, batteri, tillbehör, fixtur, material och acceptanskrav.
Identifiera till exempel vilken borrdrivarspänningskonfiguration som utvärderas och registrera den valda biten och driftsläget. För bågfil, registrera bladet som är monterat på 300 mm-ramen. Behåll uppmätta resultat med den inställningen, så att ett godkännande för en konfiguration inte tillämpas tyst på ett annat paket.
Säkerhet och underhåll av hand- och elverktyg
Manuell drift är inte en säkerhetsklassning. Felaktig användning och underhåll av någon av kategorierna kan orsaka allvarliga skador. Välj kontroller för själva verktyget, uppgiften och arbetsmiljön.
Matcha verktyget och tillbehöret till uppgiften
Kontrollera avsedd användning och skick för verktyget, borrkronan, bladet, hylsan eller slipmedelstillbehöret. Följ tillverkarens instruktioner för kompatibilitet, klassificeringar, skydd och driftsgränser. Ta bort defekt utrustning från användning.
Säkra arbetsstycket som operationen kräver. Använd inte ytterligare kraft för att kompensera för ett matt blad, dålig inriktning, en skadad fördjupning eller en instabil uppställning. Stoppa och rätta till orsaken.
Kontrollera verktyget, arbetsområdet och strömförsörjningen
- Inspektera handtag, skydd, brytare, kablar, slangar, anslutningar och batterier före användning.
- Isolera energikällan enligt instruktionerna innan tillbehörsbyten eller underhåll; ett sladdlöst verktyg har fortfarande en strömkälla.
- Sörj för lämpligt arbetsgrepp och ett tydligt arbetsområde. Håll människor borta från driftvägen och troligt flygande skräp.
- Välj ögon-, hörsel-, andnings- och annat skydd genom uppgiftens riskbedömning. Anta inte att en PPE-kombination passar varje verktyg.
- Kontrollera platsens krav på våtutrymmen, brännbar atmosfär, damm och elarbeten. Ett vanligt manuellt verktyg eller batteriverktyg är inte automatiskt lämpligt.
Dessa kontroller följer den allmänna strategin iOSHA verktygssäkerhetshäfte; operationen behöver fortfarande sina tillämpliga instruktioner och platskontroller.
För upprepat arbete, bedöm grepp, handledsposition, vibration, verktygsvikt och räckvidd. Inkludera det laddade verktyget och det faktiska arbetshållningsarrangemanget. Kontrollera om motordrift minskar de övergripande kraven för uppgiften, inklusive ansträngningen att stödja och placera verktyget.
Inspektera delarna som lokaliserar och håller kvar arbetet
Inkludera skruvstäd, klämmor, stopp och kontaktytor i inspektionen. Matcha klämöppningen, halsdjupet och kontaktytorna till jobbet; kontrollera för skador och full kontakt innan du drar åt.
En klämma som når delen kan fortfarande vara dåligt placerad för operationen. Kontrollera att hållaranordningen lämnar verktygsbanan fri och stödjer arbetet utan oacceptabla rörelser eller markeringar. En sliten lokaliseringsyta kan också förändra resultatet även när skär- eller drivverktyget förblir i gott skick.
Vanliga frågor
Kan en sladdlös borr ersätta en manuell skruvmejsel?
En borrmaskin kan hantera lämpliga skruvdragningsuppgifter med rätt borrkrona och arbetssätt. Håll en manuell skruvmejsel tillgänglig när dess åtkomst eller direktkontroll passar arbetet bättre. Ingen av verktygskategorierna bekräftar i sig ett specificerat åtdragningsresultat.
Är handverktyg endast lämpliga för små jobb?
Nej. Manuella verktyg kan utföra positionering, hållning, justering och efterbehandling inom större projekt. Bestäm om en specifik manuell operation är praktisk genom att kontrollera kraft, upprepning, åtkomst och önskat resultat.
Ska nybörjare alltid börja med handverktyg?
Välj utbildning och utrustning för den avsedda uppgiften. Ett manuellt verktyg kan fortfarande skära, krossa, halka eller skada arbetsstycket. Nybörjare behöver instruktioner, handledning där det behövs och en lämplig uppställning för båda metoderna.
För ditt nästa jobb, skriv ner material, önskat resultat, kvantitet, åtkomst och inspektionsmetod. Jämför de exakta konfigurationerna iBOSI sortiment av manuella verktygochsortiment av sladdlösa elverktyg. För ett verkstadssortiment eller provutvärdering,skicka BOSI uppgiftskraven och föredragna konfigurationerså diskussionen börjar med det arbete du behöver slutföra.